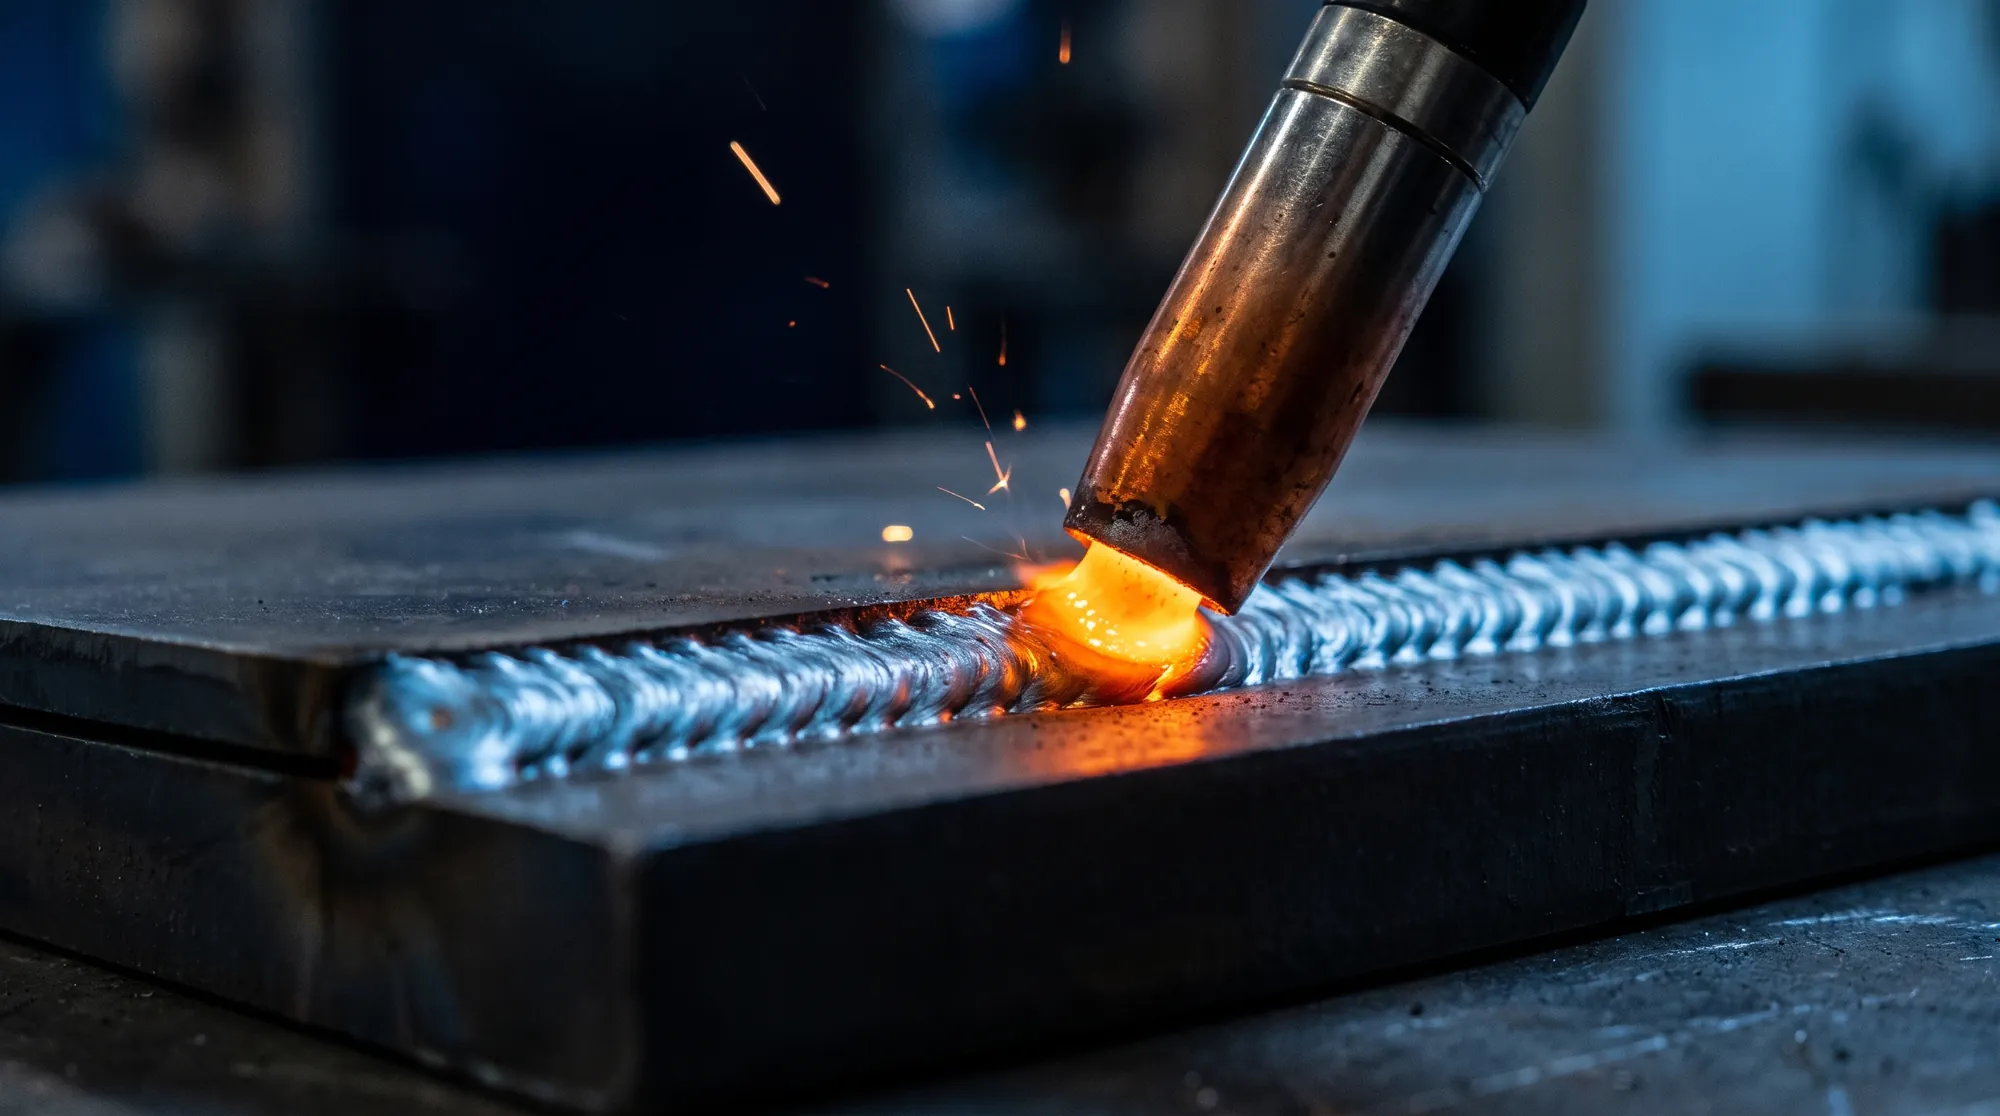
Gazaltı kaynağı; sürekli beslenen bir tel elektrot ile iş parçası arasında oluşan elektrik arkının, dışarıdan verilen bir koruyucu gaz atmosferi altında metali eritip birleştirdiği ark kaynağı yöntemidir. Uluslararası literatürde GMAW (Gas Metal Arc Welding) olarak bilinir; Türkiye'de ise kullanılan gazın türüne göre MIG ve MAG kaynağı olarak adlandırılır.
Gazaltı kaynağı nasıl çalışır?
Kaynak makinesinin güç ünitesi, ark için gerekli akım ve voltajı sağlar. Tel sürme ünitesi, makaraya sarılı kaynak telini sabit hızla torca iletir. Torcun ucundaki kontak memede tele akım aktarılır ve tel ile iş parçası arasında ark oluşur. Aynı anda torçtan çıkan koruyucu gaz, erimiş kaynak banyosunu havadaki oksijen ve azottan korur.
- Güç ünitesi: Şebeke enerjisini kaynak için uygun akım ve voltaja dönüştürür.
- Tel sürme ünitesi: Teli makaralar yardımıyla sabit ve kontrollü hızda besler.
- Torç ve ara paket: Teli, akımı ve gazı kaynak bölgesine taşır.
- Koruyucu gaz: Kaynak banyosunu atmosferden korur, ark karakterini belirler.
MIG ve MAG arasındaki fark
İki yöntem de aynı ekipmanla yapılır; fark kullanılan koruyucu gazdadır.
| Yöntem | Gaz | Tipik uygulama |
|---|---|---|
| MIG (Metal Inert Gas) | Argon, Helyum gibi asal gazlar | Alüminyum ve demir dışı metaller |
| MAG (Metal Active Gas) | CO₂ veya Argon–CO₂ karışımları | Karbon ve düşük alaşımlı çelikler |
Atölyelerde en yaygın uygulama, karbon çeliklerinin MAG yöntemiyle kaynağıdır. Argon–CO₂ karışımları daha az sıçrantı ve daha düzgün dikiş görünümü sağlarken, saf CO₂ daha derin nüfuziyet ve ekonomik kullanım sunar.
Gazaltı kaynağının avantajları
- Yüksek verimlilik: Tel sürekli beslendiği için elektrot değiştirme molası yoktur.
- Temiz dikiş: Cüruf oluşmaz, kaynak sonrası temizlik minimumdur.
- Kolay öğrenim: Örtülü elektrot kaynağına göre daha kısa sürede öğrenilir.
- Geniş uygulama: İnce sacdan kalın konstrüksiyona kadar her pozisyonda kullanılabilir.
- Otomasyona uygunluk: Robotik ve mekanize kaynak sistemlerine kolayca uyarlanır.
Doğru makine seçimi
Gazaltı kaynağında başarı; doğru akım kapasitesi, uygun soğutma tipi ve kararlı tel sürme ile başlar. İnce sac işlerinde kompakt, entegre tel sürmeli makineler yeterliyken; kalın sac ve uzun dikişlerde ayrı tel sürme ünitesine ve su soğutmaya sahip yüksek akımlı makineler gerekir.